Hardox® 600 – extrema egenskaper och så svetsar du i det
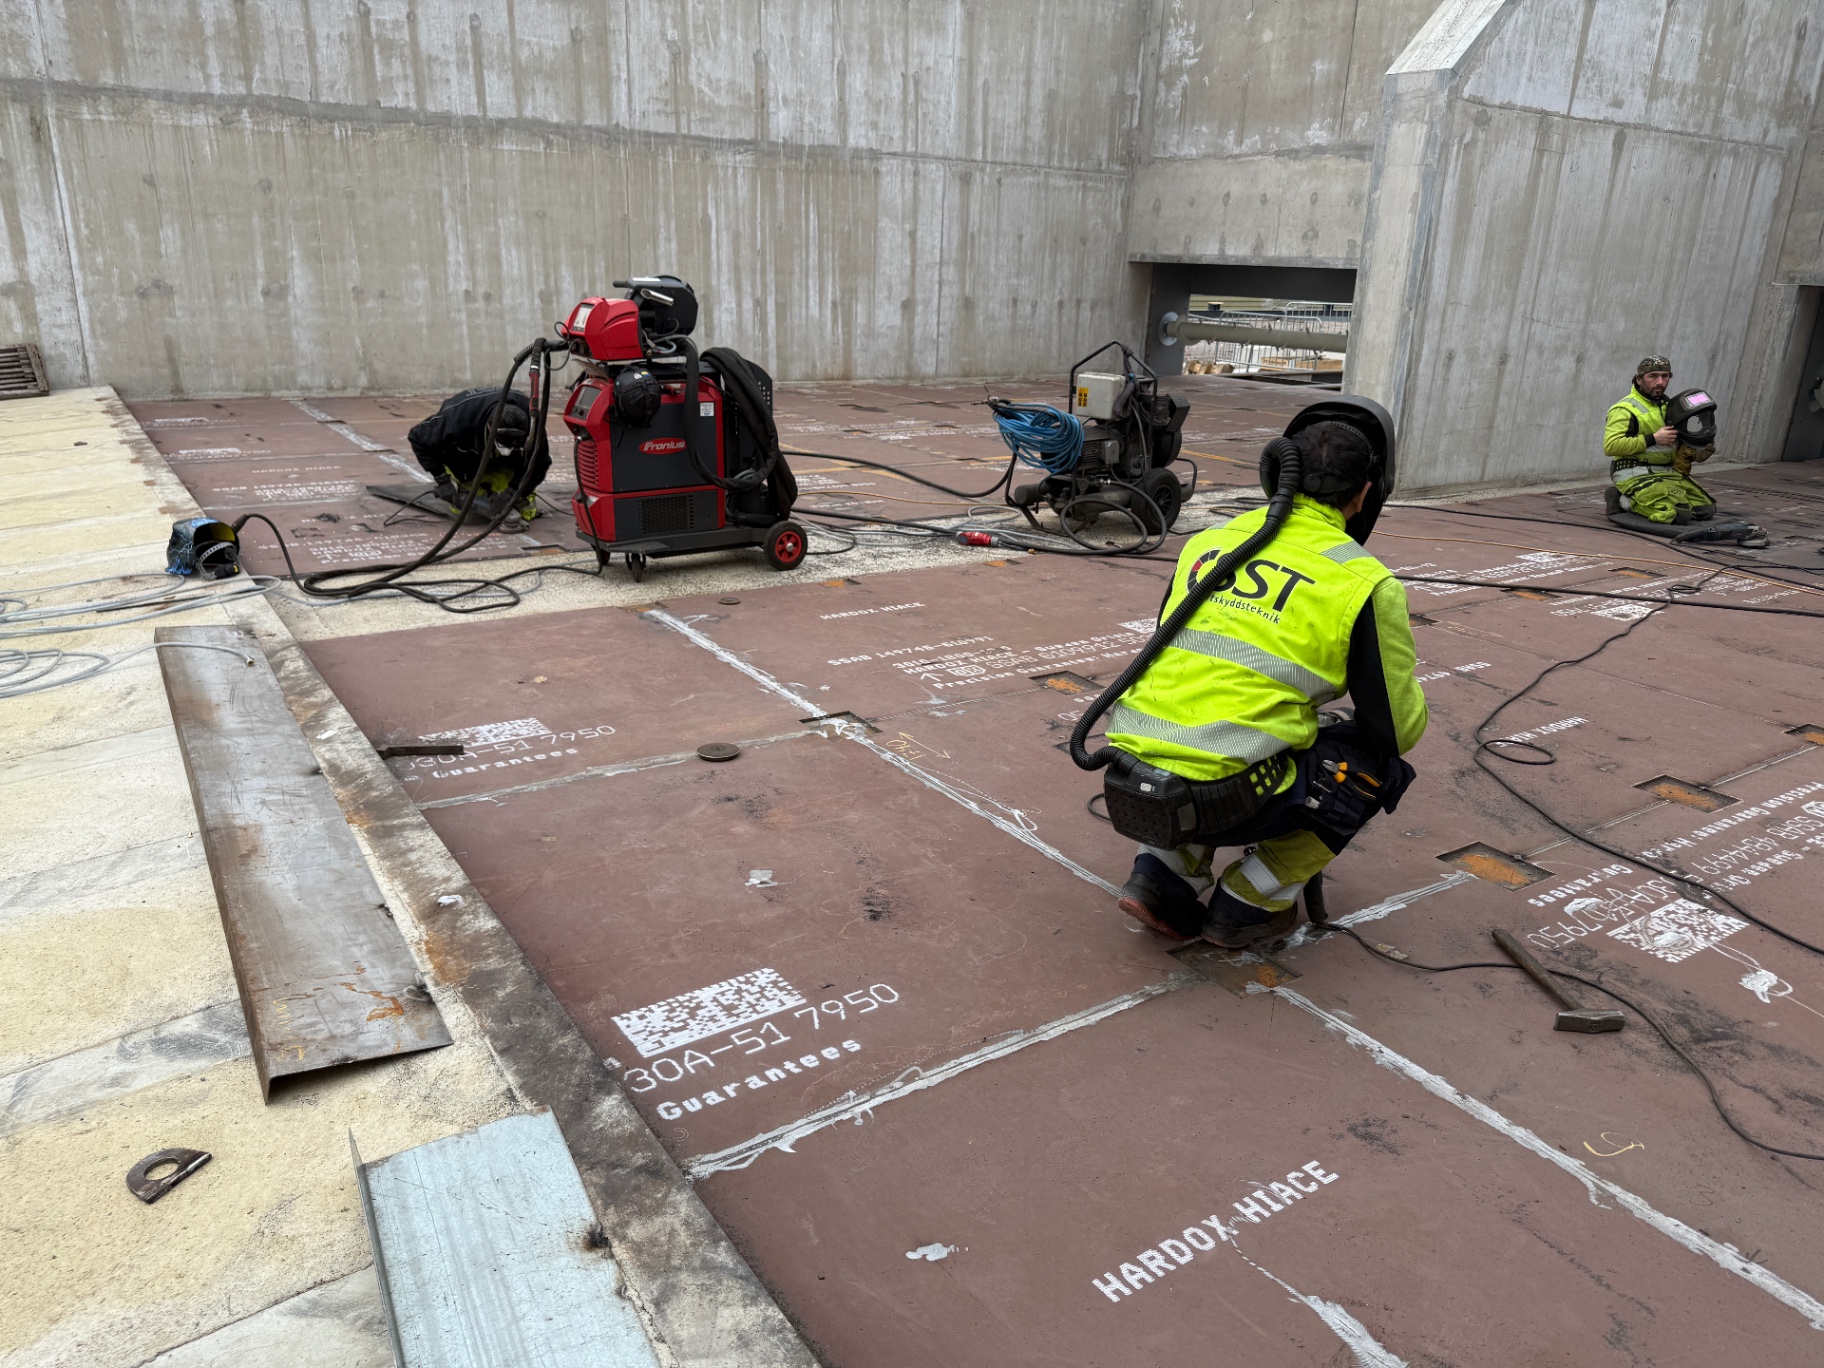
Hardox® 600 är SSAB:s slitstål för de allra tuffaste slitageförhållandena. Med en nominell hårdhet på 600 HBW (intervall 570–640 HBW enligt SSAB:s produktblad) tillhör det de hårdaste slitstålen på marknaden – och ändå kan det bearbetas, bockas i begränsad omfattning och svetsas med konventionella metoder, om man följer tillverkarens riktlinjer.
De extrema egenskaperna
Det som skiljer Hardox® 600 från mängden är kombinationen av extrem hårdhet och en för klassen anmärkningsvärd seghet. Hårdheten i sig är inte unik – det finns flera stål som når 600 HBW – men Hardox® 600 levereras med garanterad hårdhet genom hela plåttjockleken och en dokumenterad slagseghet som gör det användbart även där stötar förekommer.
- Nominell hårdhet: 600 HBW (570–640 HBW enligt SSAB)
- Genomhärdad plåt – hårdheten gäller inte bara ytan utan genom hela godset
- Leveranstjocklekar från cirka 6 mm upp till grova plåtdimensioner
- Slagseghet som tillåter användning även vid måttlig stötbelastning
- Bockningsbar i begränsad omfattning enligt SSAB:s riktvärden – något som saknas helt hos många konkurrenter i samma hårdhetsklass
I vårt tidigare laboratorietest under lika förhållanden motsvarade 10 mm Hardox® 600 samma slitagemotstånd som 80 mm konstruktionsstål (S355) – en åttondel av tjockleken. Det är en fingervisning från ett kontrollerat test, inte ett löfte för alla driftmiljöer, men det visar storleksordningen på skillnaden.
Jämförelse med andra slitstål i samma hårdhetsklass
Det finns flera slitstål på marknaden som anges till 600 HBW, bland annat olika slitstålsplåtar och hårdmetallsvetsade slitplattor. Skillnaderna ligger sällan i den angivna hårdheten utan i det som står bakom siffran:
- Genomhärdning: Många 600-klassade stål härdar av mot kärnan. Hardox® 600 är genomhärdat, vilket ger förutsägbart slitagemotstånd även när plåten slitits ner på djupet.
- Seghet: Hårda stål är ofta spröda. Hardox® 600 har en dokumenterad slagseghet som tillåter bultade och svetsade konstruktioner där stötar förekommer.
- Bearbetbarhet: Hårdmetallsvetsade plattor och mycket hårda alternativ kan i princip inte bockas eller bearbetas mekaniskt. Hardox® 600 kan kapas, borras och i begränsad omfattning bockas.
- Svetsbarhet: Med rätt tillsatsmaterial och förhållningsregler är Hardox® 600 svetsbart med vanliga metoder – mer om det nedan.
Det betyder inte att Hardox® 600 alltid är rätt val. Vid rent glidande slitage utan stötar kan en hårdmetallsvetsad platta ge ännu längre livslängd, och vid mycket hårda stötar är ett segare stål som Hardox® 450 eller 500 ofta säkrare. Materialvalet ska alltid göras utifrån den verkliga slitagebilden.
Så svetsar du i Hardox® 600
Hardox® 600 kan svetsas med alla konventionella metoder och mot alla andra svetsbara stål. Men den höga hårdheten gör materialet känsligt för kallsprickor (vätesprickor), så svetsningen kräver disciplin. SSAB:s rekommendationer i korthet:
- Tillsatsmaterial: Använd rostfria austenitiska tillsatsmaterial eller mjuka ferritiska tillsatsmaterial med basisk flussmedelstyp. Svetsgodsets sträckgräns bör ligga under 500 N/mm².
- Vätehalt: Tillsatsmaterialet ska ha en vätehalt under 5 ml per 100 g svetsgods – använd alltså torra elektroder och rätt lagrade trådar.
- Förvärmning: Bestäms av den kombinerade plåttjockleken (summan av tjocklekarna i fogarna som möts). Förvärmning är viktigast vid häftning och rotsvetsning.
- Häftning: Häftsvetsarna ska vara minst 50 mm långa för att minska spänningarna i fogen.
- Mjuka zoner: Partier som värms över cirka 200 °C förlorar hårdhet. Håll därför värmetillsatsen låg och undvik onödigt stor svetsvolym – särskilt på små komponenter.
- Fogberedning: Vid svetsning i gasskurna eller plasmaskurna kanter rekommenderas att fogarna bereds genom bearbetning.
De rostfria austenitiska tillsatsmaterialen (till exempel elektroder av typ 307 eller 309) ger ett segare, mer spricktåligt svetsgods och är ofta det säkraste valet i Hardox® 600. Mjuka ferritiska alternativ fungerar också men kräver strängare kontroll av förvärmning och väte.
Observera att svetsgodset aldrig når plåtens hårdhet. I slittytor där även fogen utsätts för nötning kan fogens toppstråk svetsas med ett påläggningsmaterial (hardfacing) för att matcha slitagemotståndet.
Typiska användningsområden
- Slitplåt och skyddsplåt i krossar, siktar och matningsanordningar
- Trummor och rännor för hårt, abrasivt material som malm och ballast
- Beklädnad i flak och containrar vid extremt nötande gods
- Slitdelar i återvinnings- och mineralhanteringsanläggningar
Sammanfattning
Hardox® 600 är rätt val när slitaget är extremt men konstruktionen ändå måste kunna svetsas, bearbetas och tåla stötar. Nyckeln till ett lyckat resultat är att respektera materialets krav: rätt tillsatsmaterial (austenitiskt rostfritt eller mjukt ferritiskt, Re < 500 N/mm², väte < 5 ml/100 g), kontrollerad förvärmning och låg värmetillsats. Kontakta oss om du funderar på Hardox® 600 i din anläggning – vi hjälper till med materialval, dimensionering och utförande.
Läs mer om Hardox® i vår materialkatalog
Relaterat: Hardox® slitstål vs vanligt stål – varför tjockleken spelar roll